український
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик
Новини
Чи зменшить повнопроцессне інтегроване оброблення зубчастих передач три основні приховані втрати закордонних виробників редукторів від закупівель?
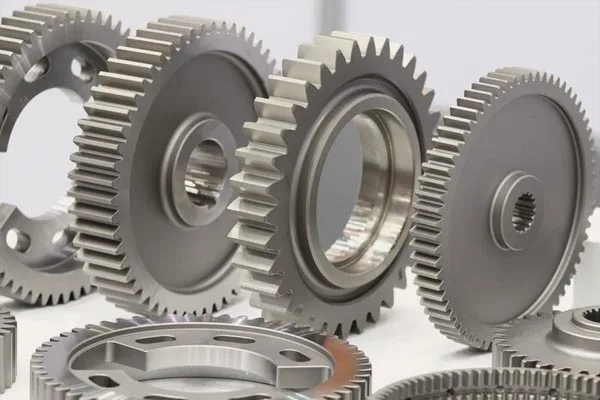
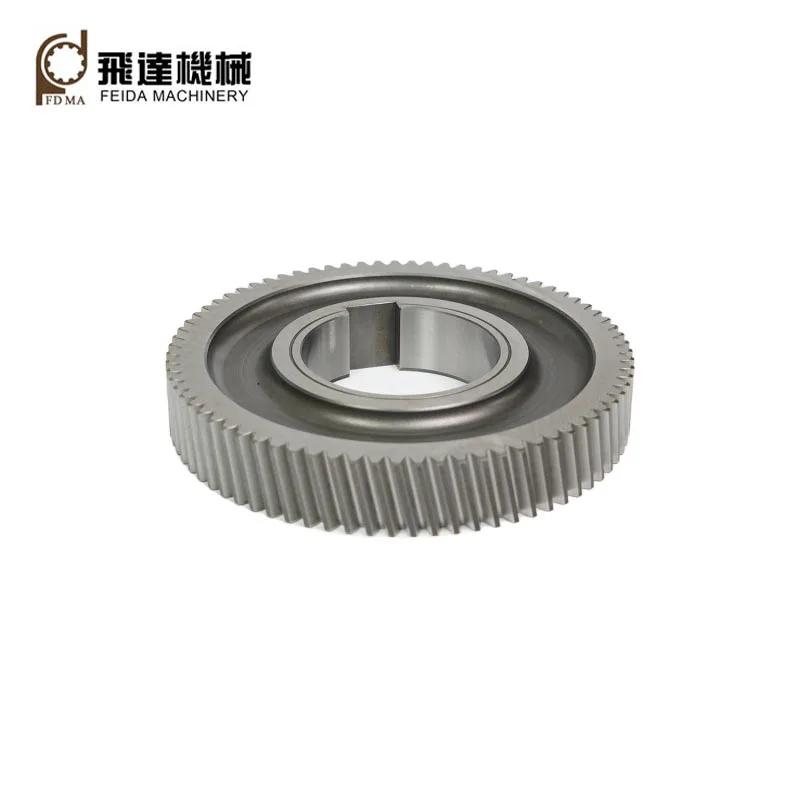
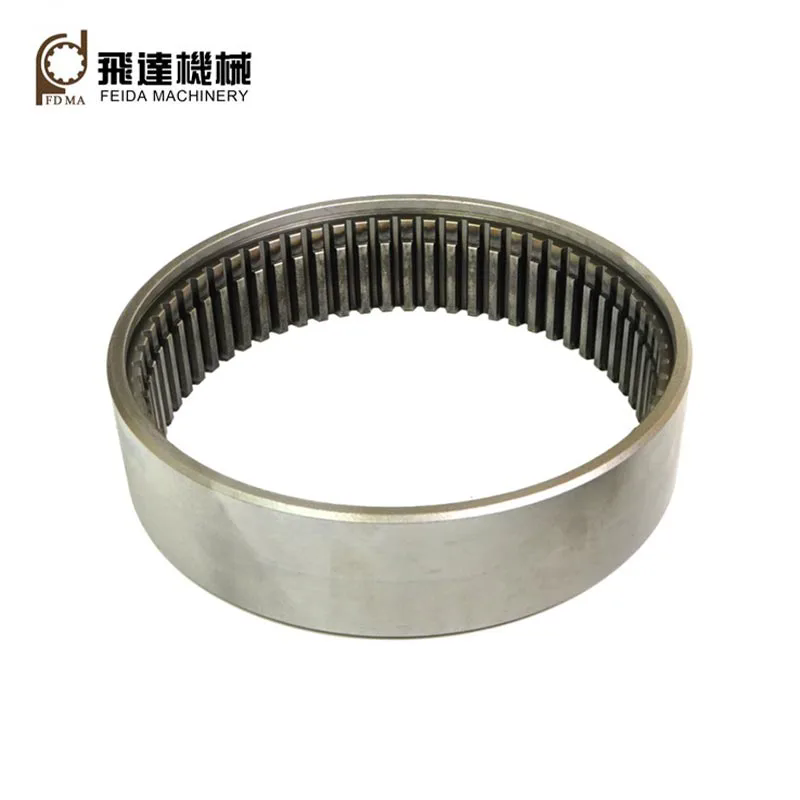
Глобальні OEM-виробники планетарних редукторів і покупці робототехнічних/аерокосмічних компонентів постійно стикаються з трьома незворотними прихованими витратами під час пошуку джерелметалеві внутрішні шестерні: розкидані окремі переробні фабрики порушують ланцюжки відстеження виробництва, що унеможливлює подання повних матеріалів і файлів перевірки точності для сторонніх фабричних аудитів; проста одношарова пластикова упаковка не витримує морське транспортування на далекі відстані, викликаючи іржу на поверхні зубів і відхилення розмірів після прибуття контейнера; невеликі механічні майстерні не мають повного обладнання для термічної обробки та шліфування, що призводить до нестабільної точності зубів, що підвищує вібрацію редуктора та частоту поломок після складання. Повноцінне інтегроване виробництво внутрішньої металевої шестерні Feida охоплює кування, точну механічну обробку, термічну обробку, точне шліфування та багатошарове антикорозійне пакування, об’єднуючи всі виробничі ланки на одній фабриці, вирішуючи дефіцит аудиторської документації, ризики іржі при морському транзиті та проблеми з нестабільною точністю шестерень для виробників трансмісійного обладнання по всьому світу.
1. Повний виробничий ланцюг із замкнутим циклом забезпечує повну відстежуваність партій для глобальних заводських аудитів
Більшість невеликих постачальників із обробки зубчастих коліс виконують лише окремі робочі процедури, такі як токарна обробка чи зубофрезерування, кування та термічна обробка, доручені різним стороннім цехам. Номери тепла сировини, записи про твердість термічної обробки та дані перевірки шліфування не можуть бути інтегровані в уніфікований пакетний файл. Європейські та північноамериканські аудитори брендів трансмісійного обладнання призупинять перевірку кваліфікації постачальника, якщо відсутні повні архіви простежуваності процесу. Ця фабрика виконує всі 9 основних робочих процедур у незалежних майстернях, записуючи дані випробувань кожної ланки для кожної партії внутрішніх передач. Повні уніфіковані звіти про перевірки, включаючи склад сплаву, точність профілю зубів і твердість, можна експортувати в будь-який час, допомагаючи покупцям легко пройти міжнародний аудит постачальника без додаткових витрат на стороннє тестування.
2. Багатоетапне точне шліфування стабілізує точність зубів ISO/DIN 8-10 під час масового виробництва
Механічні фабрики без спеціального зубошліфувального обладнання покладаються лише на грубе фрезерування; Шорсткість поверхні зуба та відхилення кроку перевищують стандартні межі після тривалої роботи під великим навантаженням, що призводить до надмірного шуму редуктора, вібрації та передчасного зносу зубів після складання. Feida оснащує спеціальні зубошліфувальні верстати для фінішної обробки після термічної обробки, контролюючи похибку евольвентного профілю та кумулятивну похибку кроку в діапазоні стандартних допусків ISO. Перевірка старіння масового безперервного виробництва показує, що внутрішня шестерня зберігає стабільну точність зачеплення після тисяч годин циклічної роботи під навантаженням, різко скорочуючи післяпродажне обслуговування, викликане аномальною вібрацією редуктора для виробників робототехніки та важкого обладнання.
3. Цільова відповідність матеріалу сплаву врівноважує міцність і зносостійкість поверхні зуба
Багато постачальників зубчастих передач використовують єдині універсальні сталеві матеріали для всіх робочих умов, не розрізняючи вимоги до обладнання для автоматизації з низьким навантаженням і вимоги до важкого обладнання з високим навантаженням. Тонкі поверхні зубів звичайної вуглецевої сталі швидко зношуються під частими ударними навантаженнями, тоді як заготовки з повного твердого сплаву не мають загальної міцності та легко тріскаються під змінним навантаженням. Фабрика виділяє окремо підібрані металеві заготовки відповідно до параметрів роботи клієнтського обладнання: легована сталь 40Cr/42CrMo для великовантажних планетарних коробок, цементована сталь 16MnCr5 для аерокосмічних редукторів, алюмінієвий сплав 6061 для легких роботизованих приводів. Формула шаруватого матеріалу забезпечує одночасно стійкість корпусу шестерні до ударів і високу твердість поверхні зубів, що значно подовжує весь цикл експлуатації редуктора.
4. Багатошарова антикорозійна упаковка VCI усуває корозійні дефекти зубів морського транспорту
У звичайній картонній упаковці відсутні заходи ізоляції вологи; Конденсація контейнера під час транскордонних морських перевезень утворює крихітні плями іржі на точних поверхнях зубів, що безпосередньо спричиняє поломку сітки після розпакування. Фабрика розробляє класифіковані схеми пакування на основі розміру шестерні та циклу транспортування: маленькі прецизійні шестерні використовують пластикові внутрішні коробки + сітчасті мішки VCI проти іржі; середні та великі заготовки використовують нержавіючу паперову упаковку + бульбашковий буфер; масові замовлення завантажуються в герметичні дерев'яні ящики з осушувачем. Багатошарова вологозахищена структура адаптує довге океанське судноплавство до тропічних і прибережних вологих регіонів, гарантуючи, що поверхні зубів шестерні залишаються цілими без корозії після прибуття на склад.
5. Повний спектр модулів скорочує цикл ітерації зразка прототипу для команд досліджень і розробок
Більшість виробників обладнання мають лише часткові специфікації модулів; нестандартні надтонкі M0.5 або великомодульні внутрішні шестерні M8 вимагають тривалих циклів підготовки форми та інструменту, що затримує випробування нового прототипу редуктора. Завод залишає за собою повний інструмент для обробки, що охоплює повний діапазон модулів M0,5–M8, підтримуючи індивідуальну розробку прямозубих і гвинтових зубчастих передач. Цикл доставки зразків контролюється протягом 20 робочих днів, що допомагає командам робототехніки та аерокосмічних дослідницьких і дослідницьких розробок пришвидшити перевірку нових трансмісійних продуктів і ритм виведення на ринок.
6. Незалежна лабораторія контролю якості здійснює 100% повну перевірку перед відправленням
Переробні заводи без спеціального випробувального обладнання проводять перевірку лише випадкової вибірки, а некваліфіковані шестерні з профілями зубів, що виходять за межі допуску, легко потрапляють у готові замовлення, що спричиняє масові втрати при переробці на наступних заводах редукторів. Незалежна інспекційна лабораторія оснащена координатно-вимірювальними приладами CMM, комплексними детекторами зубчастих коліс і вимірювачами твердості, що дозволяє проводити повні вимірювання, точність і твердість кожної готової внутрішньої шестерні. Некваліфіковані продукти відбираються перед пакуванням, усуваючи ризики відхилення якості партії, пов’язані з вибірковою перевіркою для масових експортних замовлень.
Схожі новини
- Що робить металеві прямі конічні шестерні надійними для промислової передачі енергії?
- Як спіральні конічні шестерні покращують передачу потужності у складних машинах?
- Що робить зірочки необхідними для надійної передачі потужності?
- Як внутрішні шестерні покращують точність і передачу потужності?
- Які дорогі несправності на нижньому етапі виробництва виникають через прогалини у процесі виробництва шліцевого вала?
- Чому пластикові гвинтові шестерні стають надійним вибором для сучасних механічних систем?
Залиште мені повідомлення