український
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик

Новини
Які дорогі несправності на нижньому етапі виробництва виникають через прогалини у процесі виробництва шліцевого вала?
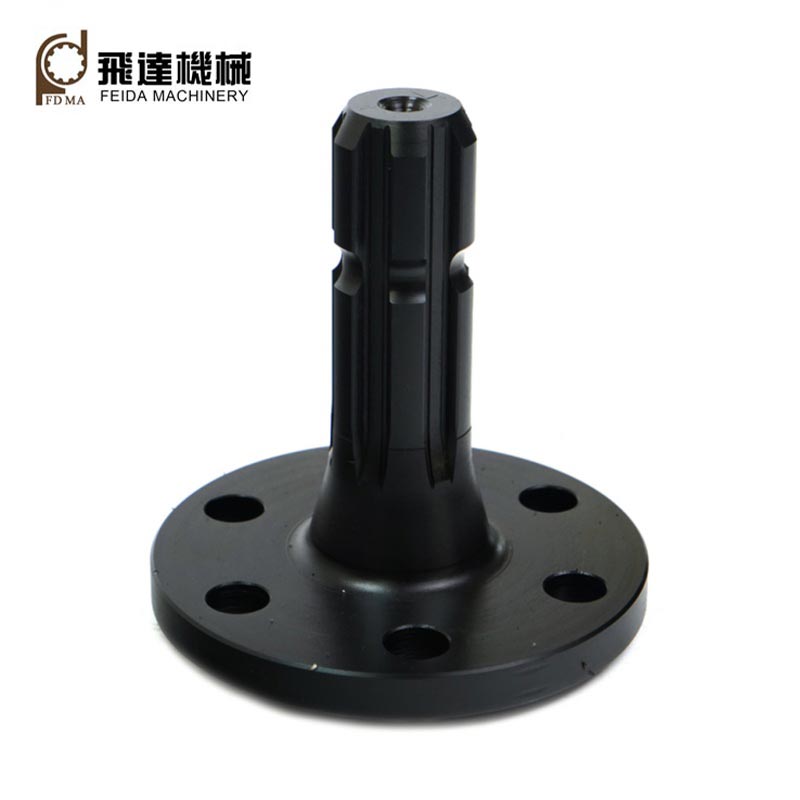
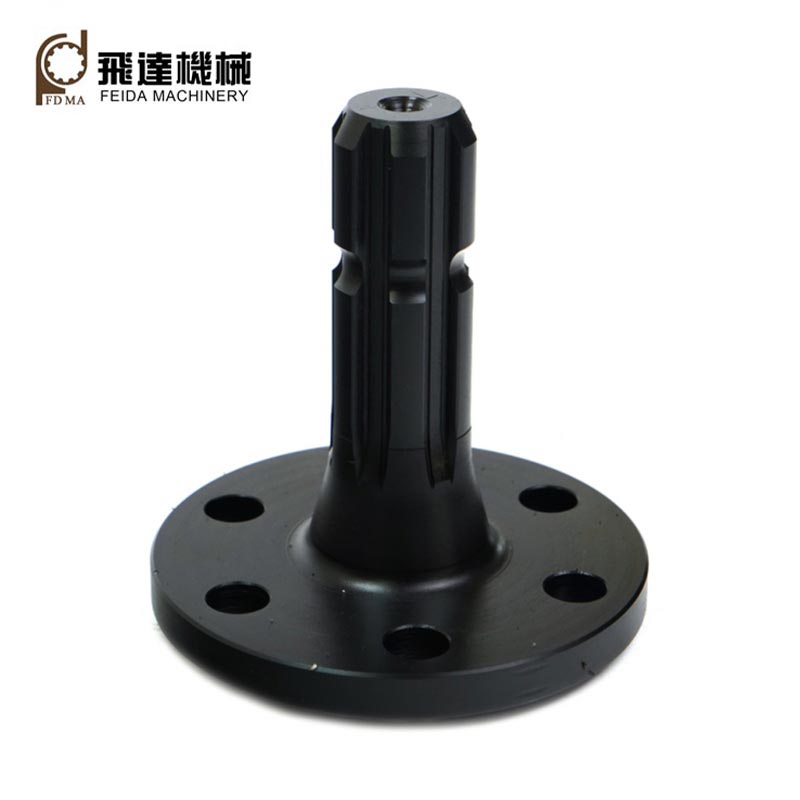
Feida‑MachiningПрямокутний шліцьовий валПослуга включає перевірку DFM перед виробництвом, точну обробку після термічної обробки та документацію щодо характеристик матеріалів для повної партії, пом’якшуючи втомне руйнування, бар’єри аудиту та ризики переробки прототипу для транскордонних виробників машин.
1. Точна фінішна обробка після загартування компенсує геометричні спотворення сплайнів, спричинені нагріванням
Багато субпідрядних майстерень виконують усе шліцеве фрезерування перед загартуванням без вторинної обробки після загартування. Перерозподіл внутрішньої напруги, спричинений гасінням, викликає вигин вала, відхилення кроку зуба та помилки паралельності боків, які неможливо виправити попередньою механічною обробкою в м’якому стані. При змінному крутному моменті удару, типовому для сільськогосподарської та будівельної техніки, лише часткові шліцьові зуби несуть передане навантаження, створюючи концентрацію напруги в коренях зубів і раннє розтріскування від втоми. Feida-Machining зберігає контрольований припуск на чистову обробку, виконуючи точне шлицеве шліфування після загартування та відпустки. Критичні геометричні допуски, включаючи відстань між зубцями, паралельність боків і співвісність вала, залишаються в межах специфікації DIN5461, забезпечуючи рівномірний розподіл навантаження на багато зубців і подовжуючи термін служби компонентів у робочих середовищах із циклічним ударним навантаженням.

2. Наскрізна власна обробка зберігає повні записи про відстеження матеріалів і процесів
Коли різання сировини, шліцева обробка, термічна обробка та фінішна обробка поверхні розподілені між декількома зовнішніми субпідрядниками, виробники не можуть зібрати уніфіковані архіви на рівні партії, включаючи MTC марки сталі, журнали температури загартування та остаточні звіти про перевірку розмірів. Міжнародні аудити тендерів на обладнання вимагають повної відстежуваності компонентів; фрагментовані ланцюжки поставок призводять до відхилення попередньої кваліфікації. Feida завершує весь виробничий процес на власному підприємстві. Кожна партія зберігає ідентифікацію необробленого прутка, записи кривої термічної обробки та дані перевірки ШМ. Повні англомовні пакети документів доступні під час відправлення, допомагаючи клієнтам OEM задовольнити вимоги аудиту постачальника без дорогого повторного тестування третьою стороною.
3. Контрольована якість бокових поверхонь зубів зменшує ризики зносу від фреттинг-корозії
Шорсткі, погано оброблені боки шліцьових зубів створюють мікронерівності. Незначне відносне ковзання між валом і сполучною втулкою під дією безперервної вібрації, створюваної машиною, утворює уламки абразивного оксиду (фреттинг-корозія). Ці тверді частинки циркулюють усередині посадкового зазору та безперервно стирають контактні поверхні, збільшуючи люфт і викликаючи шум трансмісії та можливе заїдання. Feida оптимізує параметри швидкості подачі для операцій шлицевого шліфування, досягаючи незмінної низької шорсткості бокових поверхонь зубів. Контрольована якість поверхні зменшує точки мікроконтакту, які спричиняють фреттинг-ушкодження, стабілізуючи довгострокову продуктивність передачі для мобільних машин, що працюють поза приміщеннями та піддаються впливу пилу та вібрації.
4. Огляд DFM на ранній стадії визначає ризики сплайн-структури до офіційного інвестування інструментів
Численні постачальники нестандартних деталей суворо дотримуються креслень клієнтів без оцінки технологічності. Деякі визначені на кресленні радіуси шліцевого зрізу, тонкостінні секції вала або незвичайні комбінації ширини зуба створюють небезпеку утворення тріщин через гарт або недосяжні вимоги допуску, які важко усунути. Проблеми виникають лише після замовлення ріжучих інструментів і виготовлення прототипів деталей, що призводить до перегляду креслень, додаткових витрат на інструменти та відхилення від графіка проекту. Команда інженерів-механіків Feida проводить оцінку DFM на етапі запиту пропозицій, перевіряючи фільєри для зняття напруги в корені шліца, розподіл товщини секцій і можливість реалізації допуску. Потенційні режими відмови, спричинені виробництвом, позначаються перед виготовленням інструменту, скорочуючи дорогі цикли редизайну на пізній стадії для проектів розробки нових продуктів OEM.
5. Відповідність класу матеріалу врівноважує показники ударної в’язкості та поверхневої твердості
Неправильний вибір марки сталі призводить до суперечливих результатів щодо продуктивності: низьколегована вуглецева сталь досягає поверхневої твердості, але не має серцевої в’язкості та тріскається під раптовими ударними навантаженнями; надмірно легований матеріал створює надмірний ризик загартування-деформації та безпідставно підвищує вартість компонентів. Feida вибирає та перевіряє сталеві деталі відповідно до задокументованих вимог щодо крутного моменту та ударного навантаження обладнання. Параметри загартування налаштовані таким чином, щоб збалансувати зносостійкість бокової сторони зуба та ударну в’язкість серцевини вала, уникаючи як крихкого руйнування кореня зуба, так і швидкого стирання бокової сторони для машин із різними робочими умовами.
6. Специфічні для проекту протоколи перевірки розмірів гарантують узгодженість між партіями
Замовлення невеликих партій шліцевих валів часто отримують лише вибіркову перевірку розмірів. Без фіксованих контрольних списків контрольних елементів, що охоплюють товщину зуба, накопичувальну похибку кроку та биття, між виробничими партіями виникають помітні варіації продуктивності. При складанні в готове обладнання невідповідні властивості шліцевої посадки спричиняють розкидані показники відмов. Feida застосовує контрольні списки контрольних перевірок, розроблених для кожного проекту, для кожного спеціального замовлення шліцьового вала, виконуючи вимірювання ШМ за ключовими індикаторами геометрії шліців. Уніфіковані критерії приймання застосовуються для кожної партії, стабілізуючи взаємозамінність для складальних ліній OEM серійного виробництва.
Схожі новини
- Як спіральні конічні шестерні покращують передачу потужності у складних машинах?
- Що робить зірочки необхідними для надійної передачі потужності?
- Як внутрішні шестерні покращують точність і передачу потужності?
- Чому пластикові гвинтові шестерні стають надійним вибором для сучасних механічних систем?
- Чи може власне шліцеве виробництво вирішити дорогі головні болі виробників обладнання, пов’язані з несправністю?
- Чи зменшить повнопроцессне інтегроване оброблення зубчастих передач три основні приховані втрати закордонних виробників редукторів від закупівель?
Залиште мені повідомлення